


ケイ素鋼コーティングプロセスの概要 (1)
Nov 27, 2023
ご伝言
GNEE 指向ケイ素鋼
熱延珪素鋼板と比較して、冷間圧延ケイ素鋼シートは製造工程中に表面にコーティング層がコーティングされるという明らかな特徴を持っています。 この皮膜は高い絶縁性を有するだけでなく、耐食性や加工性も兼ね備えています。 、優れた耐熱性、方向性鋼の表面コーティングは磁気特性を向上させることができます。 熱間圧延後の層間絶縁材珪素鋼板主にニスに浸して酸洗し、乾燥させることで完成します。 ケイ素鋼のコーティングプロセスをご紹介します。
現在使用されている絶縁塗料は、無方向性珪素鋼半有機コーティング (T4 クロム酸塩 - 有機樹脂) と呼ばれる無機 - 有機ハイブリッド絶縁コーティングです。 T0: 水、ホウ酸 (H3BO3)、無水クロム酸 (CrO3)、添加剤など。 ; T0比重(1.161~1.175g/cm3、25度)。
コーティング液の品質に影響を及ぼす主な原因
(1) 温度の影響
温度が上昇すると、T4 コーティング液の有効保存期間は短くなり、10 度 -5 日、20 度 -3 日、30 度 -2 日となります。
(2) 時間の影響
同じ温度でも時間の経過とともにコーティング液の色はどんどん濃くなり、最終的には劣化して廃棄されてしまいます。 コーティング液への温度の影響のため、コーティングシステムには水を媒体として使用する別の冷却システムが備えられています。 循環ポンプは冷水を各冷却ポイント(循環タンクと貯蔵タンクを含む)に送ります。 タンク内には蛇の形をしたチューブが配置されており、冷水がチューブ内を循環し続けることでコーティング液の温度を一定に保ちます。<20°C. This ensures the freshness of the coating fluid.
コーティング液は時間の影響を受けるため、コーティング液が劣化してコーティング不良を引き起こすのを防ぐために、製造プロセス中にコーティング液をできるだけ早く使い切り、その後新しいコーティング液を追加する必要があります。 ユニットに故障やメンテナンスが発生した場合は、劣化後にコーティング液が凝集してポンプや配管に詰まるのを防ぐため、設置システムを停止し、循環タンクおよび貯蔵タンク内のコーティング液を速やかに空にし、水で洗い流してください。
(3) 塗布量制御
被覆量:鋼帯の単位面積当たりの被覆の重量(g/m2)。 コーティングの総合性能を確保するには、事前に各種コーティングをテストし、最適なコーティング量の目標値と制御範囲を決定する必要があります。
塗布量に影響を与える要因
(1)塗布液の比重:比重が大きいほど塗布量が多くなる。
(2)単位速度:塗布ローラは従動ローラであるため、塗布量は単位速度に比例する。 速度が速いほど塗布量は厚くなります。
(3)塗布ローラの減少:塗布量は塗布ローラの減少に反比例する。 縮小率が大きいほど、コーティングは薄くなります。
(4) 塗布ローラのローラ形状: 塗布ローラは耐酸性ゴム製です。 ローラーの形状要素には、ゴムローラーの硬さ、直径、角度、深さ、歯数などが含まれます。 溝が大きくて深いほど、歯の数が多くなり、コーティングが厚くなります。
コーティングローラーの装置原理
(1) ローラーのタイプの要因により、同じモデルのコーティングローラーを選択するようにしてください。
(2) 重力の影響により、下面の塗布量は比較的薄いため、下ローラには硬度が高く、直径が小さく、溝が深い塗布ローラを使用する必要があります。
(3) コーティングローラーはペアで交換する必要があります。
コーティング液の噴射角度と噴射量を調整する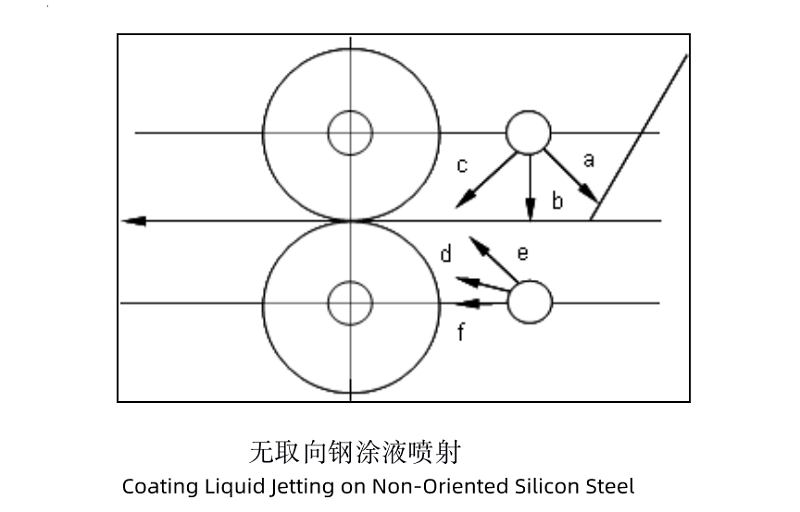
このうち c と e の射出方向は正しく、それ以外の方向は塗膜欠陥の原因となります。
コーティング液のスプレー角度とスプレー量を調整する原理は、コーティング液が中断することなくコーティングローラー上にスムーズかつ均一にスプレーされることを保証し、コーティング液のスプレー圧力が高すぎたり、スプレー方向が乱れたりすることを防ぐ必要があります。コーティング液ヘッダー。 間違ってスプレーされた。 気泡が発生するためには、塗布液の噴霧圧力が低すぎたり、塗布液ヘッダーの噴霧方向が間違っていたりして、塗布液が噴霧されなかったり、塗布ローラに噴霧され、故障の原因となることも防ぐ必要があります。コーティングの欠けや斑点などのコーティングの欠陥。
塗装の主な欠陥の原因と対策
(1) コーティングの欠落:
理由:ノズル、ヘッダー、循環ポンプなどの設備の詰まり、コーティング液の噴霧角圧力の不適正、またはコーティング液の不足が原因です。
対策: 運転中に頻繁にチェックし、適時にヘッダーを清掃して清掃し、射出圧力とヘッダーの角度を調整します。
(2) 二重線:
理由:コーティング液の比重が高すぎるため。 塗布液の粘度が高い。 コーティングローラーの硬度が高い。 塗布ローラーの減りは少ないです。
対策:液調製作業を厳密に標準化し、プロセスに応じて塗布液の割合を目標範囲内に制御する。 コーティング液の温度を合理的に制御します。 高温のコーティング液は老化しやすくなりますが、温度が低すぎるとコーティング液の粘度が高くなり、コーティング中に広がってしまいます。 ゆっくりと二重の線が生成されます (最適温度は 10-20 度です)。 塗布ローラーの硬度が高く、塗布時に二重線が発生しやすくなっています。 したがって、ユニットの速度に応じて硬度の低い塗布ローラーを選択し、実際の塗布状況に応じて塗布ローラーを選択する必要があります。 塗布ローラーの凹み量を適度に調整してください。
(3) 色調ムラ:
原因:アルカリ洗浄不良、鋼板の油汚れ。 不均一なコーティング。 コーティングローラーの経年劣化。 乾燥や焼成温度管理の不備など。
対策:アルカリ洗浄の品質を向上させる。 塗装基準に従って塗装量を厳密に管理し、塗装ローラーの減速を適時調整して、鋼板表面全体の塗装量が目標範囲内に制御され、偏差ができる限り小さくなるようにします。これによりコーティングが確実に行われます。 ユニフォーム; コーティングローラーが老化していることが判明した場合は、コーティングローラーを適時に交換し、単位速度の変化に応じて乾燥および焼結炉の温度を適時に合理的に制御する必要があります。